Handsolderen: zes fouten die vaak terugkomen (en hoe je ze voorkomt)
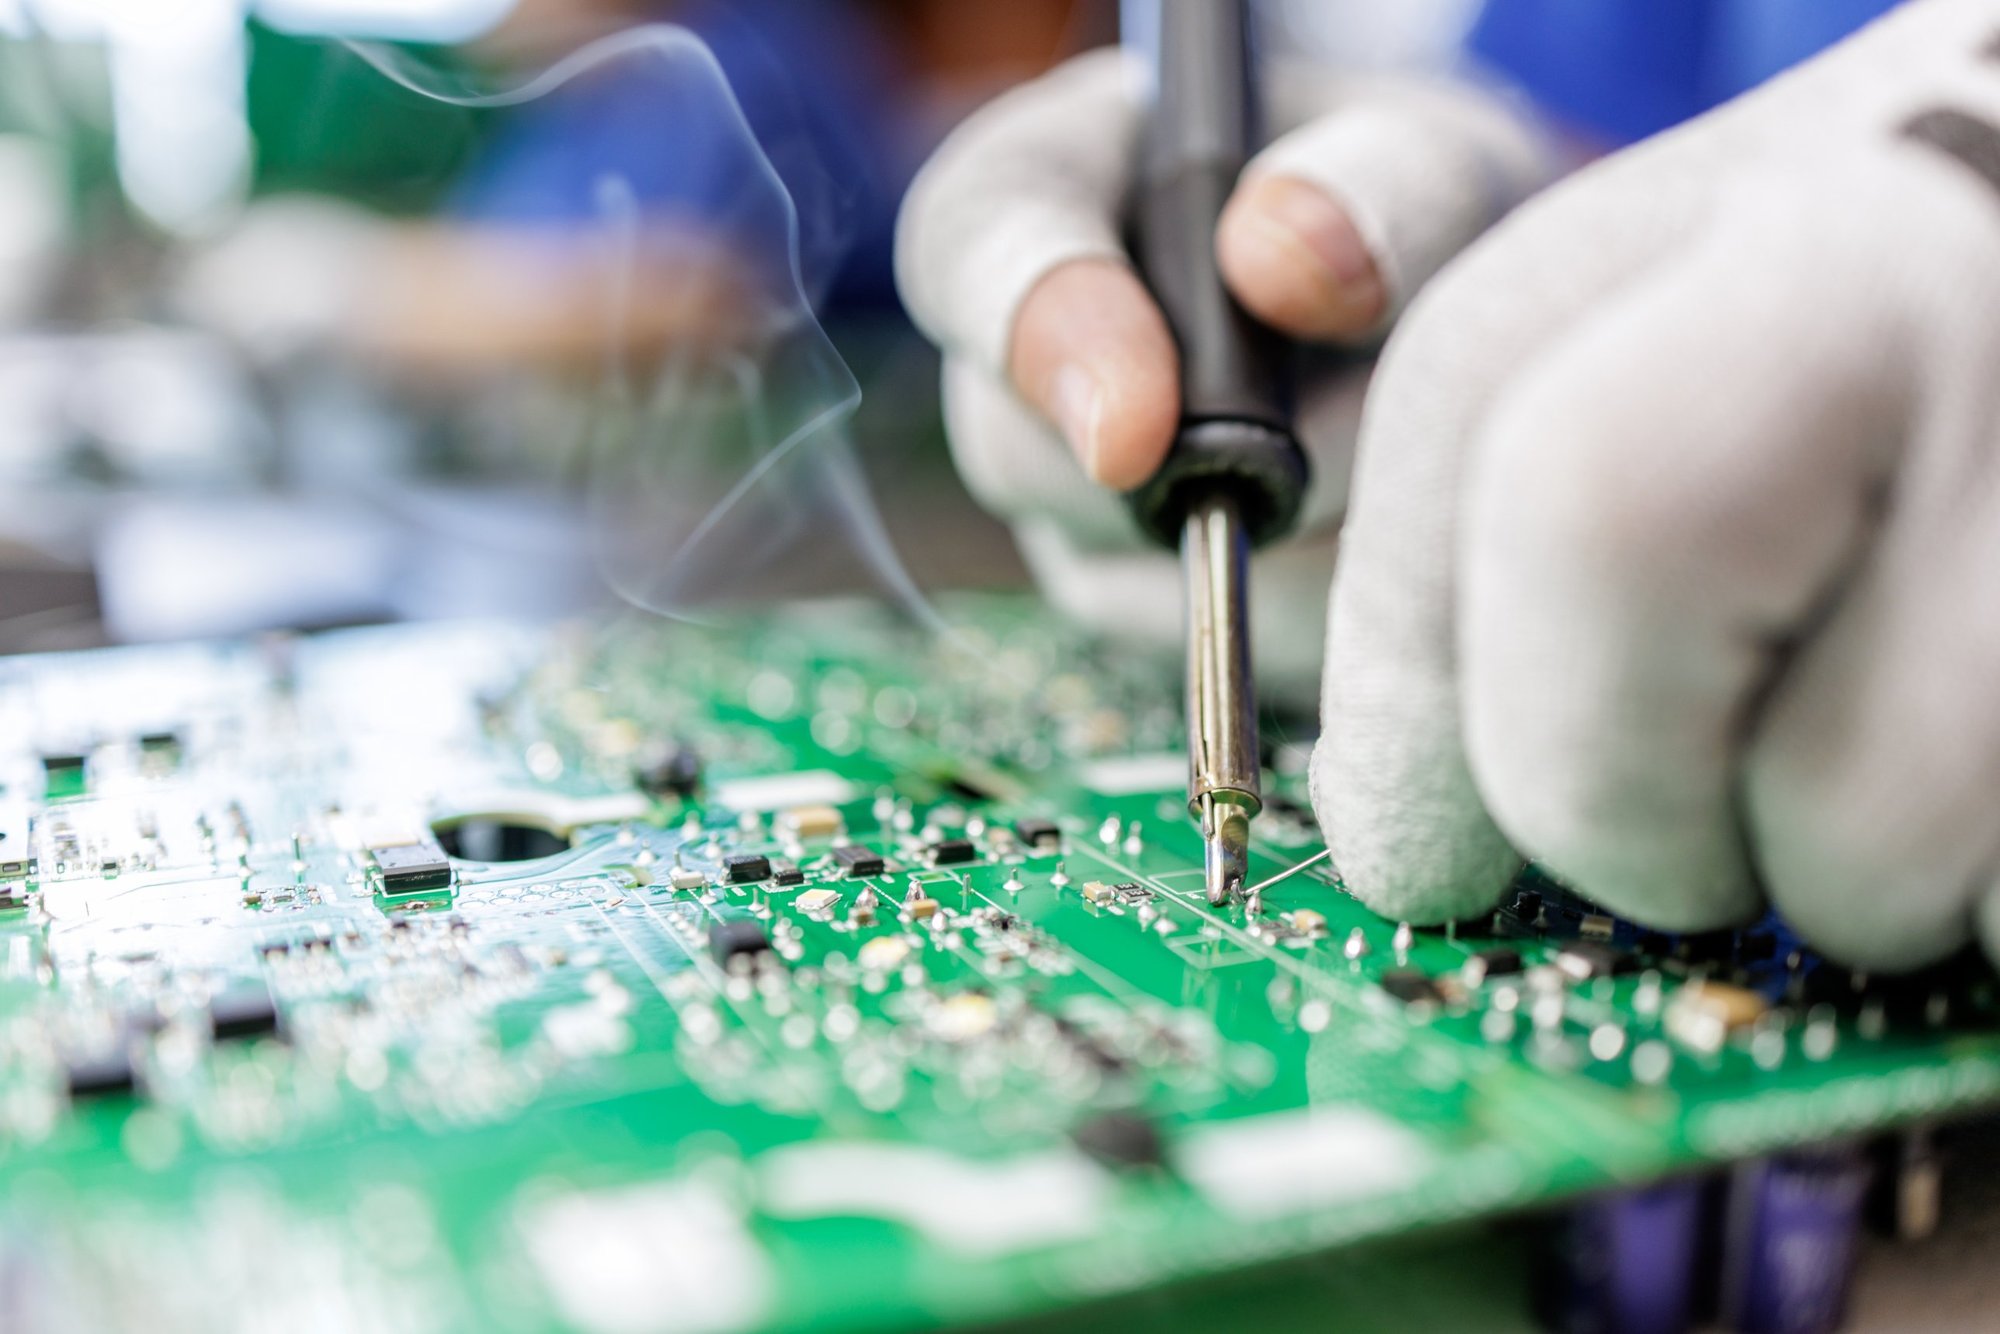
Een slechte soldeerverbinding valt niet altijd meteen op. Ze kan perfect geleiden op de werkbank en het maanden later laten afweten door trillingen, temperatuurschommelingen of een haarscheurtje dat niemand zag. Bij handsolderen ligt de oorzaak zelden bij het materiaal alleen. Meestal gaat het om een paar keuzes en gewoontes die je met wat aandacht kunt bijsturen. Hieronder zes fouten die we vaak tegenkomen, en wat je eraan doet.
1. De temperatuur van de soldeerpunt klopt niet
Een hoge temperatuur lijkt handig omdat het soldeer sneller smelt. Maar de flux verbrandt dan voor hij zijn werk kan doen, de punt oxideert sneller en gevoelige componenten of de print kunnen schade oplopen. Is de temperatuur te laag, dan vloeit het soldeer niet goed uit.
Een goed vertrekpunt is ongeveer 350 °C. Van daaruit stem je af op de soldeerlegering en de grootte van de verbinding. De regel: zo laag als mogelijk, zo hoog als nodig. Een temperatuurgestuurd soldeerstation houdt die temperatuur stabiel, ook wanneer de punt warmte afgeeft aan een grotere massa.
2. De vorm van de punt past niet bij de verbinding
Een fijne, spitse punt voelt precies, maar raakt de pad vaak maar op één plek. De warmteoverdracht verloopt dan traag. Kies een punt die zo groot mogelijk is voor maximaal contact en een goede warmteoverdracht, maar klein genoeg om naburige componenten niet te raken.
3. Soldeer rechtstreeks op de punt smelten
Het is een begrijpelijke reflex: soldeer op de bout en dan naar de verbinding. Alleen verdampt de flux in de soldeerdraad dan grotendeels op de punt, terwijl hij net op de pad en de aansluitdraad nodig is om oxiden op te ruimen en het soldeer te laten uitvloeien.
Verwarm de pad en de aansluitdraad van het component tegelijk en voer het soldeer toe in de verbinding zelf, niet op de bout. Zo doet de flux zijn werk waar het telt.
4. Te lang verwarmen
Wie de bout te lang laat rusten, riskeert schade aan de print of het component, zoals loskomende pads of oververhitte onderdelen. Verwarmen, soldeer toevoegen en de bout weghalen hoort binnen enkele seconden te gebeuren.
Vloeit het soldeer te traag? Dan is de punt meestal te klein voor de verbinding. Kies een grotere punt in plaats van langer te blijven verwarmen.
5. De punt niet reinigen
Een geoxideerde punt herken je aan een zwarte of aangekoekte laag. Zo’n punt geleidt warmte slecht en neemt geen tin meer op. Het gevolg: je gaat onbewust langer verwarmen of de temperatuur hoger zetten, en dan zit je weer bij fout 1 of 4.
Reinig de punt regelmatig en grondig op een vochtige spons. Vertin hem opnieuw na het reinigen en voor je de bout terug in de houder zet. Die dunne laag tin beschermt de punt tegen oxidatie zolang hij niet gebruikt wordt.
6. Te kort verwarmen
Het omgekeerde probleem komt net zo goed voor. Haal je de bout te snel weg, dan krijg je een koude soldeerverbinding: dof, korrelig en mechanisch zwak, ook al lijkt ze op het eerste gezicht vast te zitten.
Blijf verwarmen tot het soldeer vlot rond pad en aansluitdraad vloeit en een glanzende, holle (concave) vorm aanneemt. Haal dan eerst het soldeer weg en pas daarna de bout. Werk je met loodvrij soldeer, dan is de verbinding van nature iets matter. Let in dat geval vooral op de vorm.
Wat deze fouten gemeen hebben
Bijna alles draait om warmteoverdracht: een correcte temperatuur, een punt die goed contact maakt, een schone punt en de juiste timing. Wie die vier onder controle heeft, maakt verbindingen die ook op lange termijn betrouwbaar blijven.
Smans levert handsoldeer- en reparatiesystemen en biedt praktijkgerichte soldeertrainingen aan via de Smans Academy. Ontdek onze training manueel solderen.
Related trainings